

 Eng



 Dom / Vijesti / Vijesti o industriji / Visokoprecizno žigosanje: Tolerancije, alati, materijali i vodič za nabavu
Visokoprecizno žigosanje: Tolerancije, alati, materijali i vodič za nabavu
 2026.10.22
 Vijesti o industriji
Kontaktna opruga od nehrđajućeg čelika od 0,4 mm za minijaturni prekidač ima ±0,03 mm na kontaktnom razmaku, ograničenje neravnina od 0,02 mm i izobličenje ravnosti od 0,05 mm preko raspona od 25 mm. Preša koja ga oblikuje mogla bi biti stroj od 45 tona — neupadljiv na listu sa specifikacijama. Ono što taj dio zapravo čini "visokom preciznošću" je sve što okružuje prešu: raspored trake, razmak matrice, certifikat materijala, senzor u matrici koji zaustavlja hod kada metak ne uspije izbaciti i izvješće o dimenzijama koje putuje s pošiljkom.
Dakle, radna definicija je sljedeća: visokoprecizno utiskivanje je progresivni proces matrice u kojem se tolerancija dimenzija, visina srha, ravnost i ponovljivost od serije do serije kontroliraju dovoljno čvrsto da dio može ići ravno u montažu bez sortiranja, prerade ili 100% inspekcije. Sve što slijedi objašnjava kako je ta kontrola projektirana, koliko košta, gdje tiho zataji i kako je kupac može specificirati i kvalificirati bez otkrivanja problema šest tjedana proizvodnje.
Prije detalja vrijedi navesti tri zaključka:
- Preciznost je dizajnirana u dijelu i alatu, a ne u preši. Otprilike 70–80% moguće tolerancije je fiksirano geometrijom dijela, izborom materijala i dizajnom matrice prije prvog hoda.
- Tolerancija i trošak nisu linearno povezani. Zatezanje nekritične dimenzije od ±0,20 mm do ±0,05 mm je gotovo besplatno; zatezanje kritičnog od ±0,05 mm do ±0,02 mm može dodati 30-60% na cijenu alata.
- Većina nedostataka kvalitete u otisnutim komponentama dolazi do varijabilnosti materijala i trošenja alata, a ne do točnosti stroja. Kupci koji upravljaju te dvije varijable rijetko imaju argumente tolerancije.
Što visokoprecizno žigosanje znači u praksi
Ne postoji univerzalni standard koji definira "visoku preciznost" u žigosanju. Različiti dobavljači povlače crtu na različitim mjestima, zbog čega je narudžbenica koja jednostavno kaže "visoka preciznost" gotovo besmislena. Ono što je važno jest opseg tolerancije za koji je alat napravljen da ga drži tijekom proizvodne serije, a ne samo na prvom uzorku.
Koristan način za okvir sposobnosti je klasa tolerancije, budući da klasa pokreće proračun alata, metodu inspekcije i volumen na kojem ekonomija još uvijek funkcionira.
| Klasa | Tolerancija kritičnih značajki | Visina čira (uobičajeno) | Ravnost preko 100 mm | Reprezentativni dijelovi |
|---|---|---|---|---|
| Opći lim | ±0,20 mm | ≤0,10 mm | 0,30 mm | Nosači, poklopci, ploče šasije, montažne ploče |
| Precizno žigosanje | ±0,05 mm | ≤0,05 mm | 0,10 mm | Konektorske ljuske, zaštitne kutije, stezaljke, nosači sabirnica |
| Visoko precizno žigosanje | ±0,02 mm, do ±0,01 mm na odabranim značajkama | ≤0,02–0,03 mm | 0,05 mm | Kontaktne opruge, komponente releja, lamele motora, kućišta senzora, mali precizni sklopovi |
Dvije su stvari vrijedne pažnje u toj tablici. Prvo, zahtjev za neravninama obično je teže ograničenje u praksi. Ograničenje neravnine od 0,05 mm na dijelu debljine 0,3 mm zvuči skromno dok ne uzmete u obzir trošenje bušilice nakon 500 000 udaraca. Drugo, kvalifikator "odabranih značajki" je bitan: niti jedan alat ne drži ±0,01 mm posvuda, a crtež koji to zahtijeva globalno bit će citiran vrlo visoko ili uopće neće biti kotiran.
Preciznost se proteže i izvan dvodimenzionalnog crteža. Dio može biti dimenzionalno savršen, a ipak se ne može sklopiti zbog uvijanja, nagiba, stanja ruba ili zaostalog naprezanja koje se stvara nakon nanošenja galvanizacije. Iskusni kupci izričito navode te karakteristike.
O preciznosti se odlučuje prije početka tiska
Kada otisnuti dio izađe iz tolerancije, instinktivno pitanje je "što nije u redu sa strojem?" Gotovo nikada nije stroj. Četiri poluge kontroliraju ishod, a postavljene su ovim redoslijedom.
Dizajn dijelova i dizajn za proizvodnju
Najčešći uzrok neupitnog projekta visokopreciznog žigosanja je crtež naslijeđen iz procesa strojne obrade ili tlačnog lijevanja. Strojno obrađeni dijelovi rutinski zahtijevaju oštre unutarnje kutove, duboke uske džepove i varijacije debljine stjenke koje matrica za utiskivanje ne može reproducirati na ekonomičan način. Revizija pogodna za utiskivanje — dodano olakšanje, prilagođeni radijusi savijanja, preorijentirane značajke tako da stoje na jednoj stanici — često uklanja troškove bez dodirivanja funkcije.
Minimalni radijus savijanja dobra je rana provjera. Za meki čelik, unutarnji radijus od 0,8-1,0 puta debljine materijala može se postići bez pucanja; za austenitni nehrđajući metal, dopustite otprilike 2 puta debljinu zbog otvrdnjavanja i opruge. Sve što je čvršće zahtijeva ili drugačiji materijal, žarenje između operacija ili redizajn.
Razmak matrice i raspored trake
Razmak pri rezanju je obično 5–8% debljine materijala po strani za ugljični čelik, nešto manji za nehrđajući čelik i mesing, nešto više za aluminij. Premali zazor povećava silu probijanja, ubrzava trošenje i proizvodi sekundarno smicanje i viši srh; previše proizvodi prevrtanje, grubo lice prijeloma i neravnine koje se savijaju, a ne škaraju.
Raspored trake upravlja ponovljivošću koliko i sama matrica. Upravljačke rupe koje lociraju svaku stanicu, odgovarajuća širina nosača, dosljedne širine mostova između dijelova i uravnotežen protok materijala oko trake smanjuju pogrešku položaja. U radu visoke preciznosti, traka je često dizajnirana tako da se kritične značajke formiraju u istoj stanici umjesto da se ponovno registriraju nizvodno — svaka ponovna registracija je prilika za pogrešku skupa.
Konzistencija materijala
Matrica izrađena za supstrat od 180 HV proizvest će različite dimenzije kada stigne zavojnica od 220 HV, jer se opruga povećava s granicom tečenja. Varijacija tvrdoće od svitka do svitka od 20 HV uobičajena je u komercijalnim klasama i dovoljna je za pomak kuta savijanja za 0,5-1,5 stupnjeva. Kupci koji kupuju otiske visoke preciznosti trebali bi očekivati dolazne certifikate o materijalu s tvrdoćom i mehaničkim svojstvima, a dobavljači bi ih trebali uzorkovati. Tamo gdje je zahtjev zaista strog, navedite raspon tvrdoće, a ne samo ocjenu.
Kontrola procesa na podu
Matrice se troše. Progresivna matrica s ugljičnim čelikom obično treba ponovno brušenje svakih 100 000–300 000 poteza, ovisno o debljini i premazu; nehrđajući čelik je teži za izradu alata. Ono što razlikuje pouzdanog dobavljača visoke preciznosti je raspored ponovnog brušenja vođen izmjerenom visinom srha i dimenzijama dijela, a ne greškom. Senzori u kalupu za otkrivanje zamaha, položaj trake, pogrešno uvlačenje i uključivanje pilota standardni su za ozbiljne alate jer pretvaraju događaj otpada u zaustavljenu prešu umjesto u 5000 sumnjivih dijelova.
Procesni lanac iza visokopreciznog žigosanog dijela
Visokoprecizno utiskivanje rijetko je jedna operacija od svitka do kutije za otpremu. Razumijevanje lanca pomaže kupcu da vidi gdje se nalazi trošak, a gdje se skriva rizik.
Blanširanje, bušenje i oblikovanje
Progresivna matrica kombinira brušenje, bušenje, urezivanje, savijanje, crtanje i kovanje na 6-20 stanica. Svaka stanica izvodi jedan inkrement geometrije, a dio ostaje pričvršćen na traku do konačnog rezanja. Prednost preciznosti proizlazi iz toga što se dio nikad ne otpušta: nikada se ponovno ne učvršćuje, tako da strategiju referentne točke održava alat, a ne operater.
In-die funkcije
Moderni visokoprecizni alati često uključuju funkcije koje su prije bile sekundarne operacije. Urezivanje ureznika, zakivanje u kalupu, iskolčenje u kalupu, lasersko rezanje u kalupu za značajke koje bi inače zahtijevale poseban prolaz i mjerenje kritične dimenzije u kalupu, sve to smanjuje rukovanje. Rukovanje je mjesto gdje se gubi preciznost — svaki put kada dio napusti jedan stroj i uđe u drugi, pojavi se novo učvršćenje i nova hrpa tolerancija.
Sekundarne operacije i sklopovi
Ne može se i ne treba sve raditi u matrici. Skidanje ivica, okretanje, oblikovanje navoja, zavarivanje, umetanje plastičnih kalupa i sastavljanje nekoliko utisnutih dijelova u podsklop uobičajeni su nizvodni koraci. Kada su komponenti potrebne dvije utisnute polovice, zavareni spoj, umetak s navojem i plastični element, konsolidacija tog rada s jednim dobavljačem uklanja hrpu tolerancije koja se pojavljuje kada tri dobavljača rade svaki prema vlastitom tumačenju crteža.
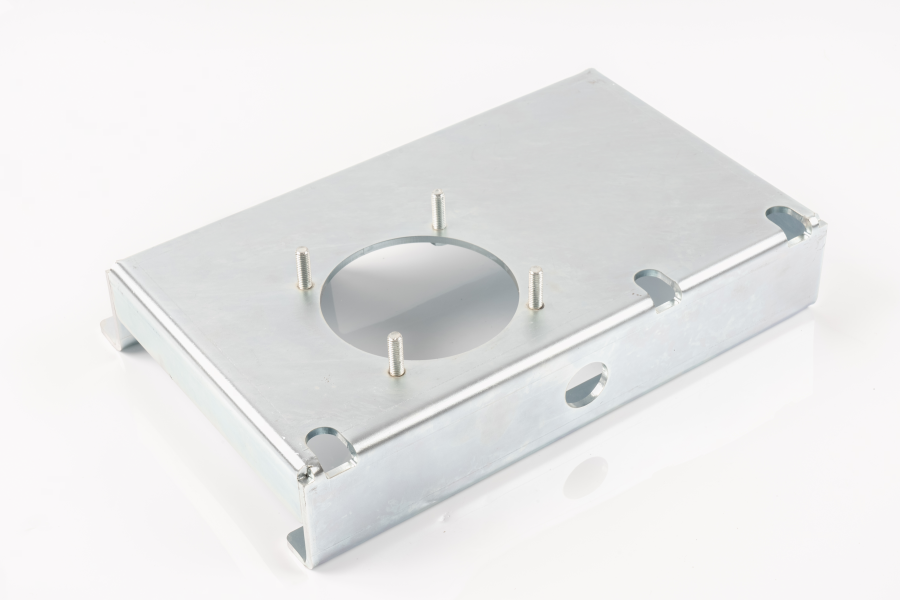 Sklopovi i podsklopovi izrađeni po narudžbi Sklopovi i podsklopovi izrađeni po narudžbi koji objedinjuju utiskivanje, zavarivanje, ugradnju pričvršćivača i završnu obradu kako bi se smanjila hrpa tolerancije od više dobavljača. Pogledajte proizvod →
Praktično pravilo: ako sklop ima više od tri komponente i pristajanje između njih je funkcionalno kritično, nabavite sklop, a ne pojedinačne dijelove. Dimenzionalne prepirke između dva dobavljača koji svaki tvrdi da su unutar vlastite tolerancije skupo je riješiti.
Izbor materijala postavlja gornju granicu tolerancije
Nijedan dizajn matrice ne kompenzira neprikladnu podlogu. Materijal određuje povratnu oprugu, moguće brušenje, stopu trošenja alata i koliko će se dio pomaknuti nakon presvlake ili toplinske obrade.
| Materijal | Tipična debljina | Mogućnost oblikovanja | Otpornost na koroziju | Gdje stane |
|---|---|---|---|---|
| Hladno valjani ugljični čelik (SPCC / DC01) | 0,2–3,0 mm | Izvrsno | Nema bez premaza | Unutarnji nosači, strukturni dijelovi, komponente osjetljive na cijenu |
| Elektro-galvanizirani čelik (SECC) | 0,3–2,0 mm | dobro | Umjereno | Električna kućišta, šasije, hardver |
| Vruće pocinčani čelik (SGCC) | 0,4–3,0 mm | dobro | dobro | Vanjska kućišta, strukturni okovi |
| Nehrđajući 301 / 304 | 0,1–2,0 mm | Umjereno, high springback | Izvrsno | Opruge, kontakti, dijelovi aparata i prehrambene opreme |
| Nehrđajući 316 | 0,2–1,5 mm | Umjereno | Vrlo dobar, otporan na kloride | Pomorska, kemijska i medicinska kućišta |
| Aluminij 5052 / 1060 | 0,3–3,0 mm | dobro, low springback | dobro when anodised | Lagana kućišta, hladnjaci, poklopci |
| Mjed C2680 / bakar C1100 | 0,1–1,5 mm | Izvrsno | dobro | Stezaljke, sabirnice, kontakti, vodljivi dijelovi |
| Opružni čelik 65Mn / 301 | 0,1–1,2 mm | Pošteno, zahtijeva oslobađanje od stresa | Loše bez premaza | Spojnice, opruge, pričvrsne značajke |
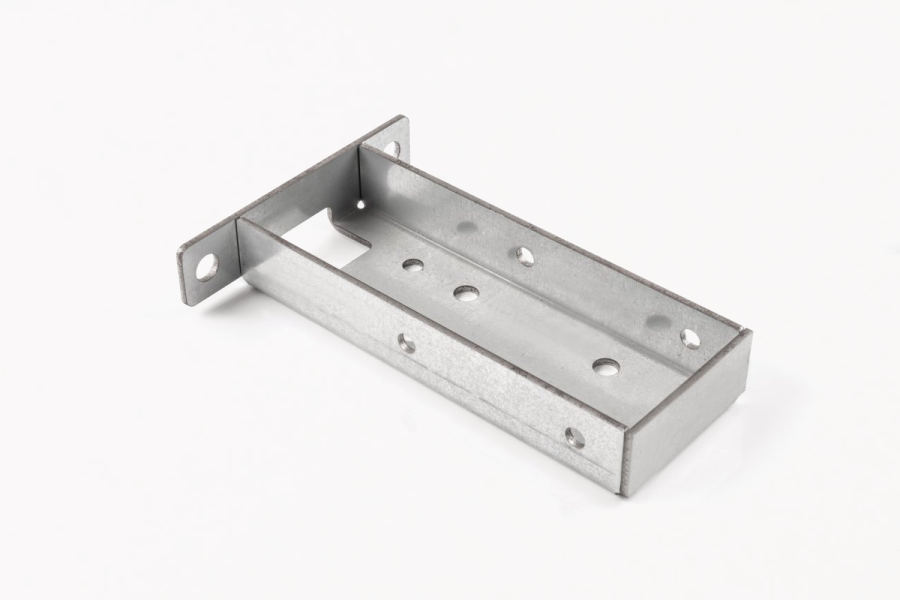 Štancanje metalnih dijelova za precizne primjene Precizno otisnuti metalni dijelovi za automobile, elektroniku, uređaje i novu energetsku opremu, s točnim dimenzijama, čvrstoćom i ravnošću prilagođeni okvirima, kućištima i konektorima. Pogledajte proizvod →
Dvije materijalne odluke uzrokuju više preispitivanja nego bilo koje druge. Prvi je zamjena "dovoljno blizu" stupnja radi uštede troškova: SECC umjesto SPCC-a mijenja stanje površine i trenje u matrici i može pomaknuti oblikovane dimenzije za nekoliko stotinki milimetra. Drugi je ignoriranje smjera zrna. Savijanje paralelno sa smjerom kotrljanja proizvodi pucanje na manjim radijusima nego savijanje poprijeko, tako da dio koji se savršeno oblikuje u jednoj orijentaciji može otkazati kada se zavojnica okreće.
Tolerancija debljine u sirovom kolutu još je jedan tihi doprinos. Komercijalni svitak obično se isporučuje na ±0,05 mm ili ±10% nominalnog, što god je veće. Na dijelu od 0,5 mm koji zahtijeva ±0,03 mm ukupne visine, samo tolerancija zavojnice može potrošiti cijeli proračun. Kupci u tom rasponu trebali bi navesti strožu toleranciju debljine materijala i očekivati da će to platiti.
Kako se slažu tolerancija, GD&T i inspekcija
Crtež pun oblačića ±0,02 mm bez datuma i bez navedene metode pregleda je poziv na spor. Geometrijsko dimenzioniranje i tolerancija rješavaju to definiranjem funkcionalnih podataka i odvajanjem veličine od oblika, orijentacije i položaja. Oznaka položaja od Ø0,05 mm na MMC na dvije montažne rupe, na primjer, govori proizvođaču alata točno što matrica mora postići i govori inspektoru što točno treba mjeriti — i dopušta dodatnu toleranciju koju jednostavna tolerancija kutije od ±0,02 mm ne omogućuje.
Tri praktične konvencije vrijedi dogovoriti s bilo kojim dobavljačem u fazi ponude:
- Koje su karakteristike kritične, koje glavne, a koje samo referentne. Većina crteža se ne razlikuje, pa se sve pregledava i sve košta.
- Sposobnost procesa cilja na kritične karakteristike. Cpk od 1,33 je uobičajena osnovna vrijednost, 1,67 za automobilske ili sigurnosne dijelove.
- Bilo da je prva inspekcija artikla puna dimenzija izgleda ili ograničena provjera i mora li se ponoviti nakon bilo kakve izmjene alata.
Oprema za inspekciju treba odgovarati toleranciji, a ne premašiti je toliko da trošak mjerenja dominira. Tipičan radni proces visoke preciznosti koristi stroj za mjerenje koordinata za prve artikle i složenu geometriju, optički ili vizualni sustav za ravne značajke i neravnine, projektor profila za radijuse i kutove, tester hrapavosti za stanje rubova i površine i ručne mjerače za visokofrekventne provjere na liniji. Ispitivanje tvrdoće i mjerenje debljine premaza upotpunjuju sliku za dijelove koji su toplinski obrađeni ili obloženi.
Kontrola tolerancije u pogonu je više statistička nego inspekcijska vježba. Provjera svakog 200. dijela i crtanje kritičnih dimenzija pokazuje trend trošenja alata mnogo prije nego što dio izađe iz tolerancije, što je ono što dobavljaču omogućuje ponovno brušenje prema stanju umjesto u slučaju kvara. Za dublji tretman pogreške slaganja i položaja pogledajte ovo objašnjenje kontroliranje tolerancije dimenzija i grešaka u obliku i položaju kod visokopreciznog štancanja .
Završna obrada površine, oplata i tolerancija koju troše
Oblaganje dodaje metal. Sloj cinka od 10 µm na svakoj strani povećava dio od 0,50 mm do 0,52 mm, što je u redu za nosač, a kobno za terminal za prešanje. Kupci bi trebali navesti vrijede li dimenzije crteža prije ili nakon završne obrade - većina crteža ne, a zadana pretpostavka razlikuje se od dobavljača do dobavljača.
| završiti | Tipična debljina | Učinak na dimenzije | Razmatranja |
|---|---|---|---|
| Galvanizacija cinka | 5–15 µm | Troši 10–30 µm ukupnog dodatka na obje strane | Rizik od vodikove krtosti na čelicima za opruge visoke čvrstoće; potrebno pečenje |
| Cink-nikal | 8–15 µm | Slično cinku | Bolji učinak slanog spreja, viši trošak |
| Pasivacija (nehrđajući) | Ispod 1 µm | Zanemarivo | Uklanja slobodno željezo; ne mijenja puno izgled |
| Bezelektrični nikal | 3–25 µm | Uniformno, ali mora biti u proračunu | dobro wear resistance and solderability |
| Pokositrenje | 3–10 µm | Mali, ali mjerljiv na finim karakteristikama | Prvenstveno zbog mogućnosti lemljenja |
| Lak u prahu / e-kaput | 40–100 µm | Značajno; zahtijeva maskiranje kritičnih značajki | Maskiranje povećava troškove rukovanja |
| Vibracijsko skidanje srha / prevrtanje | Uklanja 5–25 µm rubnog materijala | Mijenja stanje rubova i može zaobliti kutove | Često je potrebno držati oblačić za brušenje |
Redoslijed operacija je važan koliko i sam završetak. Oblaganje nakon oblikovanja je normalno; oplata prije oblikovanja će popucati premaz na svakom zavoju. Ublažavanje naprezanja na opružnom čeliku trebalo bi se dogoditi nakon oblikovanja i prije galvaniziranja. A gdje je dio i toplinski obrađen i presvučen, toplinska obrada može pomaknuti dimenzije dovoljno da zahtijeva operaciju dimenzioniranja nakon toga.
Alati: pravi troškovni centar
Kod visokopreciznog štancanja, alat je proizvod. Tisak je roba; matrica je intelektualno vlasništvo koje određuje je li dio unutar tolerancije pri hodu od 800 000 kao i pri hodu od 800. Kupci koji tretiraju alat kao naknadnu misao obično ga na kraju plate dvaput.
| Vrsta alata | Stanice | Ekonomski volumen | Relativna cijena alata | Bilješke |
|---|---|---|---|---|
| Jednostupanjski | 1 | Ispod 5000 komada godišnje | 1× | Jednostavna, spora, preciznost ovisna o operateru |
| Spoj | 1 (prazno i obrazac zajedno) | 5.000–50.000 komada | 2–3× | dobro for flat parts with one forming step |
| Progresivna | 6–20 | 50.000 komada i više | 5–15× | Zadani izbor za vrlo precizan rad |
| Prijenos | Višestruko, dio se prenosi između tiska | Veliki volumen, veliki dijelovi | visoko | Koristi se tamo gdje je dio prevelik za traku |
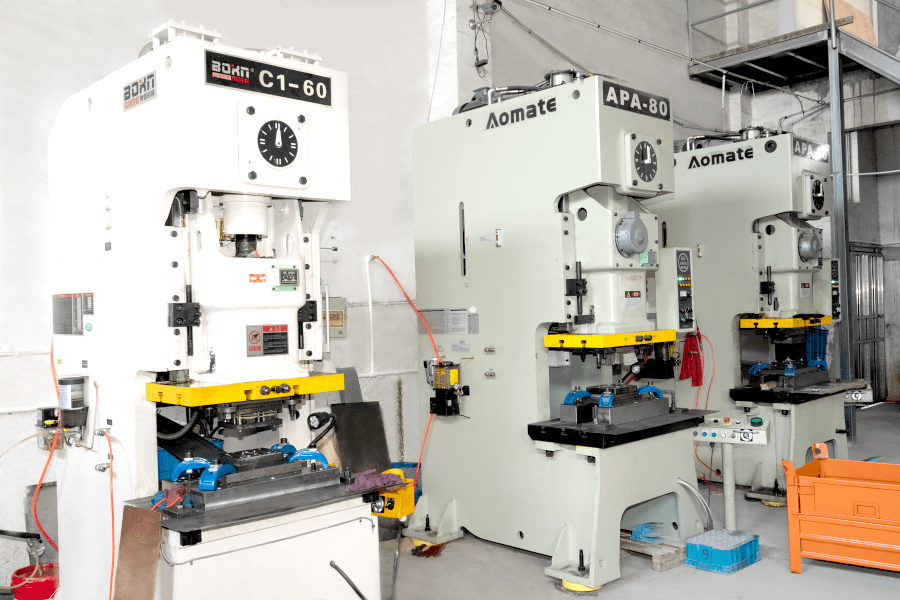 Usluge žigosanja visoke preciznosti po narudžbi visoko-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Pogledajte proizvod →
Pet komercijalnih uvjeta spada u svaku raspravu o alatima, a nijedan od njih se obično ne spominje dobrovoljno:
- Vlasništvo. Tko je vlasnik matrice i pod kojim uvjetima je kupac može odnijeti u drugu prešu? Alat koji odgovara samo jednoj preši jednog dobavljača ima ograničenu prijenosnu vrijednost.
- Očekivani život. Obično se navodi u potezima prije velike obnove. Alat napravljen za 300 000 udaraca i onaj napravljen za 3 000 000 izgledaju slično u ponudi i znatno se razlikuju u petogodišnjoj cijeni.
- Rezervni i potrošni dijelovi. Probojci, umetci i opruge su potrošni materijal. Vrijeme oporavka nakon loma određuje jesu li na zalihama lokalno ili isporučeni iz inozemstva.
- Revizijska politika. Koliko je inženjerskih promjena uključeno, po kojoj cijeni i koliko je vremena potrebno za implementaciju promjene.
- Dodatak za ponovno mljevenje. Matrica mora biti dizajnirana s dovoljno materijala za ponovno brušenje nekoliko puta prije zamjene. Alat izbrušen do svoje granice prvog dana nema vijek trajanja.
Vrijeme izrade alata za progresivnu matricu u rasponu od 6-20 stanica obično je 4-8 tjedana uključujući probu i prvo odobrenje artikla, dulje ako su uključeni senzori u matrici, složeni bregovi ili niske tolerancije položaja. Kupci koji planiraju lansiranje proizvoda trebali bi to vrijeme čekati kao dio kritičnog puta, a ne kao detalj koji treba riješiti nakon zamrzavanja dizajna.
Kada žigosanje pobjeđuje druge procese, a kada ne
Visoko precizno žigosanje nije automatski pravi odgovor. Ima visoke fiksne troškove i vrlo niske varijabilne troškove, što ga čini nepobjedivim u količini i upitnim ispod nekoliko tisuća komada.
| Proces | Trošak postavljanja | Cijena po dijelu 10.000 komada | Ostvariva tolerancija | Band najbolje glasnoće |
|---|---|---|---|---|
| visoko precision progressive stamping | visoko (tooling) | Vrlo nisko | ±0,02 mm | 20.000 do nekoliko milijuna |
| Lasersko rezanje plus savijanje | Vrlo nisko | srednje | ±0,10–0,20 mm | 1 do 5000 |
| CNC bušenje | Niska do srednja | Niska do srednja | ±0,10 mm | 500 do 20.000 |
| Foto kemijsko jetkanje | srednje | srednje | ±0,02 mm on thin material | 1 do 100.000, samo tanki dijelovi |
| Tlačni lijev plus strojna obrada | visoko | Niska | ±0,05 mm | 10 000 i više, 3D geometrija |
Točka križanja nije fiksna. Jednostavan ravni nosač s dvije rupe mogao bi opravdati alat od 3000 komada jer je sam alat jeftin. Složeni progresivni kalup s narezima u kalupu i osam stanica za oblikovanje može trebati 50 000 komada prije nego što isplati alat. Pošten način odlučivanja je modeliranje ukupnog troška tijekom očekivanog životnog vijeka proizvoda, uključujući vjerojatnost promjene dizajna - promjena dizajna je jeftina s laserskim rezanjem i skupa s alatom.
Koristan srednji put postoji za proizvode u rasponu od 2.000 do 20.000 komada: izgradite progresivnu matricu s manje stanica i obavljajte preostale operacije, kao što su narezivanje navoja i sklapanje, izvan mreže dok količine ne opravdaju njihovo dodavanje. Ovo održava nisku početnu potrošnju alata bez obvezivanja na proces koji se neće skalirati.
Nedostaci koji se pojavljuju kod visokopreciznog žigosanja
Gotovo svaki nedostatak u preciznom žigosanju ima poznati uzrok i poznatu protumjeru. Ono što se razlikuje je je li dobavljač instrumentirao proces da ga uhvati rano. Donja tablica pokriva kvarove koji se najčešće nalaze u dolaznoj kontroli.
| kvar | Uobičajeni uzrok | Prevencija |
|---|---|---|
| Burr iznad granice | Istrošen uložak za bušenje ili matricu, neispravan razmak | Zazor 5–8% po strani, planirano ponovno brušenje, visina srha prati se kao trend |
| Dimenzionalni drift preko staze | Istrošenost alata, pogreška uvlačenja trake, ulazna varijacija tvrdoće | In-die pilot detekcija, SPC na kritičnim dimenzijama, materijalni certifikati s rasponom tvrdoće |
| Neuspjeh uvijanja i ravnosti | Neravnomjerno zaostalo naprezanje, asimetrično oblikovanje, loša potpora trake | Uravnoteženi raspored trake, žarenje za smanjenje naprezanja, niveliranje u liniji |
| Tragovi izvlačenja i matrice | Nedovoljno rasterećenje puževa, loša geometrija matrice, slabo podmazivanje | Senzori za detekciju puževa, vakuumska ekstrakcija, obrada površine kalupa |
| Ogrebotine i žučenje | Neadekvatno podmazivanje, grube površine kalupa | Obloženi alat (TiN, DLC), mazivo usklađeno s materijalom |
| Pucanje na zavojima | Radijus savijanja ispod minimalnog, materijal pretvrd, smjer zrna | Radijus najmanje 0,8–1,0 puta debljine kod mekog čelika, 2 puta kod nehrđajućeg čelika; žariti između operacija |
| Pojava mjehurića ili loše prianjanje | Ostaci maziva za žigosanje, nedovoljna prethodna obrada | Određeni ciklus čišćenja prije presvlačenja, ispitivanje prianjanja na prvom artiklu |
Jedan nedostatak zaslužuje poseban spomen jer je nevidljiv kod žigosanja i pojavljuje se kasnije: zaostalo naprezanje. Formirani dio može se savršeno mjeriti na dan proizvodnje i otvoriti ili uvrnuti nakon presvlačenja, nakon toplinske obrade ili nakon nekoliko tjedana skladištenja. Tamo gdje je ravnost funkcionalno važna, zatražite žarenje za smanjenje naprezanja i provjeru ravnosti nakon završne obrade, ne prije.
Izrada Zahtjeva za ponudu koji vraća broj koji se može ponuditi
Većina kašnjenja ponude uzrokovana je upitom, a ne dobavljačem. Potpuni zahtjev za ponudu za žigosanje visoke preciznosti sadrži sljedeće, a dobavljač koji ga primi obično može odgovoriti u roku od tri do pet radnih dana.
- 2D crtež s punim GD&T, referentnim točkama i navedenim standardom tolerancije, plus 3D model gdje je geometrija složena.
- Vrsta materijala, debljina s tolerancijom, raspon temperature ili tvrdoće i primjenjivi standard.
- Zahtjevi za završnu obradu površine, uključujući primjenjuju li se dimenzije prije ili poslije premazivanja.
- Godišnji volumen, veličina izdanja narudžbe i očekivani životni vijek proizvoda. Ova tri broja određuju amortizaciju alata više nego bilo što drugo na crtežu.
- Karakteristike kritične za funkcioniranje, eksplicitno označene. Sve ostalo može se smatrati referencom u svrhu citiranja.
- Zahtjevi dokumentacije o kvaliteti: izvješće o prvom artiklu, plan kontrole, potvrde o materijalu, razina PPAP ako je primjenjivo.
- Zahtjevi za pakiranje i označavanje, uključujući shemu povratnih spremnika.
- Odredište i Incoterms, budući da izvozno pakiranje i prijevoz znatno utječu na iskrcane troškove.
- Ciljana cijena i ciljni datum početka proizvodnje, ako su fiksni. Dobavljači će oblikovati proces oko oboje.
Najčešći izostanak je profil volumena. Ponuda izgrađena na 100.000 komada godišnje i ona izgrađena na 2.000 komada godišnje s mjesečnim izdanjima razlikuju se više od faktora dva u cijeni po dijelu, jer su podešavanje, amortizacija alata i učestalost pregleda raspoređeni na vrlo različite količine. Davanje jednog broja poziva na ponudu za jedan broj i iznenađenje kada stignu stvarna izdanja.
Struktura troškova: Što zapravo plaćate
Razumijevanje strukture troškova čini pregovaranje produktivnijim, jer pomiče raspravu od "smanjiti cijenu za 8%" na "koji se od ovih elemenata može promijeniti".
- Materijal. Obično 25–45% cijene komada, ovisno o kvaliteti, debljini, iskorištenju širine koluta i vrijednosti oporabe otpada. Raspored trake koji smanjuje otpad s 30% na 22% vrijedi više od većine pregovora o cijeni.
- Amortizacija alata. Raširite po citiranom volumenu. Ovdje su pretpostavke o količini najvažnije.
- Pritisnite vrijeme. Potezi u minuti pomnoženi s brojem stanica koje dio zauzima. Dio koji se može proizvesti u kalupu s 12 stanica koji radi pri 300 udaraca u minuti dramatično je jeftiniji od onog koji zahtijeva 20 stanica pri 120 udaraca u minuti.
- Sekundarne operacije. Urezivanje navoja, skidanje ivica, zavarivanje, oplata i sastavljanje osjetljivi su na rad i obično imaju veće marže nego samo žigosanje.
- Inspekcija. Često podcijenjen. Dio s 40 toleriranih karakteristika pregledanih u svakoj seriji košta mnogo više za puštanje u promet nego dio s četiri.
- Pakiranje i logistika. Pakiranje za izvoz, sredstvo za sušenje, sprječavanje hrđe i prijevoz od luke do odredišta dodaju vidljivi postotak trošku iskrcaja, posebno za dijelove male vrijednosti.
Dva skrivena troška zaslužuju pozornost tijekom pregovora. Pretpostavke o stopi otpada nalaze se unutar cijene komada i rijetko se objavljuju; traženje pretpostavljene stope otpada je legitimno i razotkrivajuće pitanje. Konsolidacija tereta je druga: dobavljač koji se nalazi u blizini velike kontejnerske luke može konsolidirati pošiljke i smanjiti troškove iskrcaja na načine koji ponuda nije vidljiva.
Kvalifikacija dobavljača: Dokumenti koje treba tražiti
Dobavljač visokopreciznog žigosanja trebao bi moći proizvesti sljedeće bez duge interne pretrage. Ako bilo koja stavka zahtijeva eskalaciju, to je sama po sebi informacija o organizaciji.
- Certifikat sustava upravljanja kvalitetom s imenovanim certifikacijskim tijelom i opsegom koji pokriva žigosanje metala.
- Certifikati materijala za specifičnu toplinu ili seriju zavojnice korištenu na prvom artiklu.
- Prvo izvješće o pregledu artikla s izmjerenim vrijednostima u odnosu na svaku toleriranu karakteristiku, a ne prolazno/neuspješno.
- Plan kontrole procesa koji identificira koje se karakteristike provjeravaju, koliko često, s kojim instrumentom.
- Popis opreme s tonažom preše, maksimalnom veličinom ležaja, brzinom hoda i kapacitetom visine matrice — to pokazuje odgovara li alat stvarno.
- Zapisi o popravnim radnjama iz nedavnih problema korisnika. Dobavljač bez zabilježenih problema ili je nov ili ih ne bilježi.
- Popis pod-dobavljača za plastificiranje, toplinsku obradu i sve vanjske operacije, budući da većina izlazne kvalitete potječe izvan tvornice za žigosanje.
- Pakiranje uzoraka i standard za identifikaciju, uključujući sljedivost serije od svitka do kartona.
Revizija ili video pregled vrijede više od skupa dokumenata. Gledanje kako se otpad odvaja, jesu li matrice pohranjene na policama s priloženom evidencijom o održavanju i je li područje inspekcije odvojeno od proizvodnog prostora, iskusnom kupcu govori više o sposobnosti nego certifikat.
Suradnja s dobavljačem žigosanja iz Ningboa
Ningbo je jedno od praktičnijih mjesta u Kini za nabavu žigosanih metalnih dijelova, uglavnom zbog logistike. Luka obrađuje vrlo veliki obujam kontejnerskog prometa, a tvornica unutar otprilike 25 km od luke može prebaciti gotovu robu s proizvodne linije na kontejnersko dvorište u jednom danu. Za izvozne programe s tijesnim rokovima otpreme, ta blizina uklanja kategoriju kašnjenja koju dobavljači u zemlji ne mogu izbjeći.
Ningbo Mingli Electric Technology Co., Ltd. je proizvođačka i trgovačka tvrtka osnovana 2017., koja radi na metalnim dijelovima s žigom, dijelovima od lima i tvornički sklopovima, s navedenim kapacitetom od više od 5000 tona godišnje i timom od preko 50 ljudi. Navedeni opseg procesa tvrtke pokriva pet pravaca koji se preslikavaju na kategorije proizvoda: visokoprecizno utiskivanje za utisnute metalne dijelove, obrada lima za komponente od lima i obrada unutarnjih navoja, zavarivanje i obrada plastike prateći montažni rad. Razvoj je usmjeren prema narudžbi - dijelovi se izrađuju prema crtežima ili uzorcima kupaca, a ne prema katalogu - a navedeno poslovanje tvrtke je izvozno orijentirano diljem Europe, Amerike, jugoistočne Azije i Bliskog istoka.
Kupcima je taj profil najkorisniji u tri situacije. Prvo, kada je komponenta dizajnirana u jednom procesu i treba je optimizirati za žigosanje, budući da prilagođeni razvojni put omogućuje rano uključivanje u dizajn. Drugo, kada dio zahtijeva više od jednog procesa - na primjer, utisnuti nosač s urezanim umetkom i zavarenim pojačanjem - i konsolidacijom se izbjegava gomila tolerancija poslovanja s tri dobavljača. Treće, kada količine padaju između raspona laserskog rezanja malih serija i raspona namjenskih alata vrlo velikog volumena, gdje dobavljač s fleksibilnim kapacitetom preše i kombinacijom tipova matrica može biti ekonomičniji od bilo koje krajnosti.
Uobičajeni due diligence i dalje vrijedi i nijedno od toga ne treba preskočiti na temelju profila tvrtke. Zatražite certifikat o upravljanju kvalitetom i njegov opseg, potvrdite koji se specifični certifikati posjeduju, a ne pretpostavljeni, zatražite popis opreme prema veličini i tonaži vašeg dijela i izravno pitajte koje se operacije obavljaju unutar tvrtke, a koje su podugovorene. Zatražite i pretpostavku stope otpada u ponudi i interval ponovnog brušenja za matricu koja bi radila vaš dio. Dobavljač koji jasno odgovori na ta četiri pitanja obično je dobavljač koji kontrolira svoj proces.
Visokoprecizno žigosanje nagrađuje kupce koji ga tretiraju kao inženjersku kupnju, a ne kao kupnju robe. Tolerancija koju dobijete je tolerancija za koju je alat izrađen, a alat odražava crtež koji ste dostavili, materijal koji ste naveli i volumen na koji ste se obvezali. Dobivanje ta tri unosa neposredno prije nego što se kocka završi vrijedi više od bilo kakvih pregovora o cijeni koji se vode nakon toga.
Praktični slijed je kratak. Definirajte kritične karakteristike i neka ostalo bude referenca. Odaberite stupanj materijala i toleranciju debljine koji ostavljaju prostora za proces. Dogovorite metodu inspekcije, cilj sposobnosti i dokumentaciju prije prvog artikla, a ne nakon prve reklamacije. I potvrdite, pismeno, tko je vlasnik alata, koliko se očekuje da će trajati i što se događa kada se dizajn promijeni. Učinite to i ±0,02 mm na crtežu prestaje biti rizik i počinje biti specifikacija.
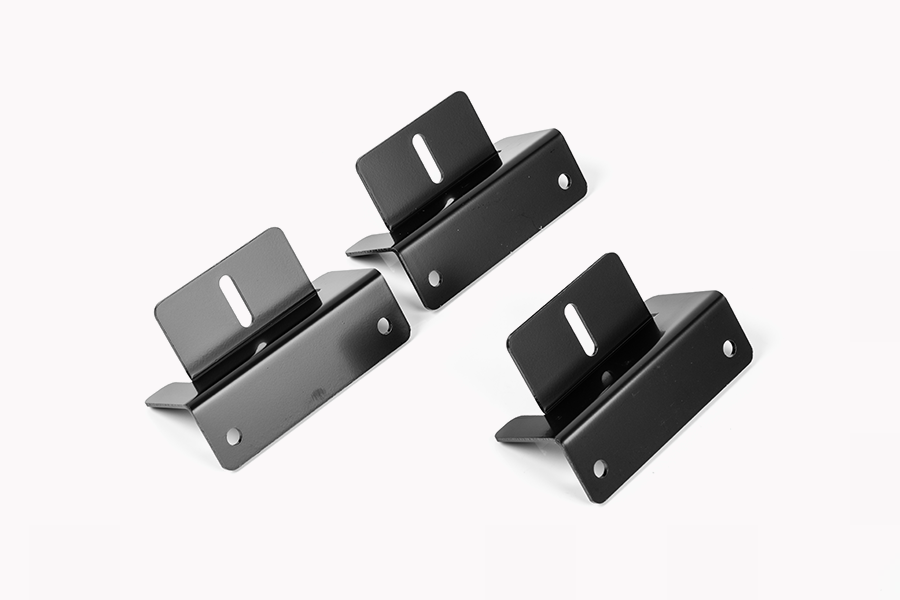


 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Autorska prava © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
